一、项目概述
本项目为年产8万吨乙酸乙酯生产车间的设计。乙酸乙酯是一种重要的有机化工原料和优良溶剂,广泛应用于涂料、油墨、胶粘剂、制药和食品工业。本设计旨在建设一个技术先进、经济合理、安全环保的现代化生产车间,以满足市场需求。
二、产品与原料规格
- 产品:乙酸乙酯,纯度≥99.5%(wt),水分≤0.05%(wt),酸度(以乙酸计)≤0.005%(wt)。
- 主要原料:
- 乙酸:工业级,纯度≥99.5%。
- 乙醇:工业级,纯度≥99.5%。
- 催化剂:浓硫酸或固体酸催化剂(如离子交换树脂)。
三、工艺技术方案
- 工艺路线选择:对比了乙酸乙醇酯化法、乙醛缩合法和乙烯加成法。综合考虑原料来源、技术成熟度和投资成本,本设计采用乙醇和乙酸在酸性催化剂作用下的直接酯化法。该工艺成熟可靠,易于操作。
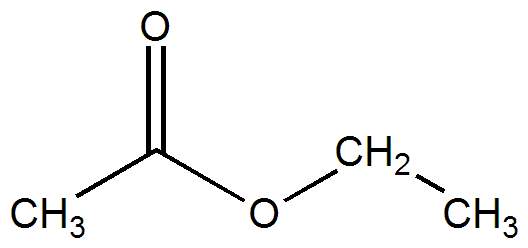
- 反应原理:CH3COOH + C2H5OH ⇌ CH3COOC2H5 + H2O,为可逆放热反应。
- 工艺流程:
- 原料预处理与进料:乙酸、乙醇和催化剂按比例计量后送入反应器。
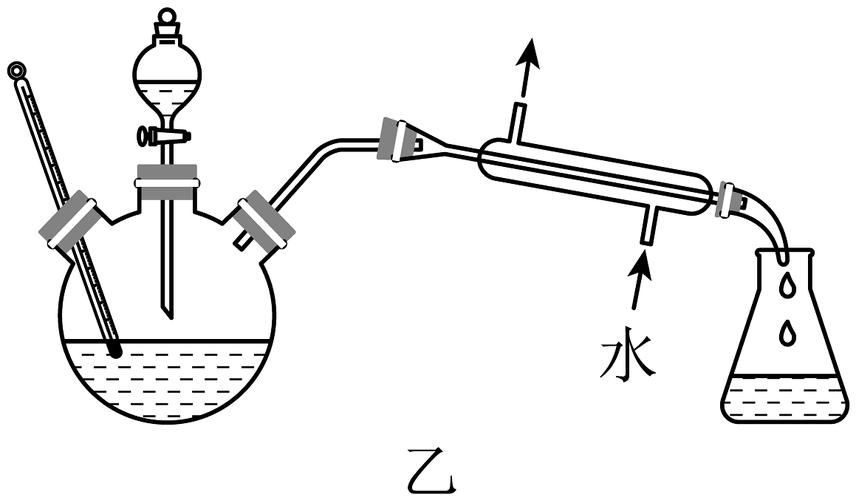
- 酯化反应:在常压或微正压下,于反应精馏塔(或串联釜式反应器)中进行,反应温度约110-120℃。采用反应精馏技术可及时移出产物,提高转化率。
- 分离与精制:反应液进入脱水塔分离水和轻组分,塔顶得到乙酸乙酯-乙醇-水共沸物,经冷凝后进入回收塔回收乙醇。粗酯经干燥(如加入无水硫酸钠或采用分子筛脱水)、精馏(脱重组分)后得到成品。
- 乙醇回收:回收塔回收未反应的乙醇,循环使用。
四、主要设备选型与计算
- 反应精馏塔:根据物料衡算和反应动力学,计算塔径、塔高和塔板数。选用不锈钢材质,内装高效塔板(如浮阀塔板)。
- 精馏塔:包括脱水塔、回收塔和成品塔,分别进行工艺计算和结构设计,确定塔径、塔高和换热器面积。
- 换热器:选用列管式换热器,根据热负荷计算换热面积,材质根据介质腐蚀性选择碳钢或不锈钢。
- 储罐:原料储罐、成品储罐和中间储罐,根据储存周期和批量确定容积和数量。材质为碳钢内衬或不锈钢。
- 泵与压缩机:根据流量和扬程选择离心泵、计量泵等,确保物料输送稳定。
五、车间布置与安全环保
- 车间布置:按照工艺流程顺序和功能分区进行布置,包括反应区、精馏区、储罐区、控制室和公用工程区。设备布置满足操作、检修和消防要求,遵循《石油化工企业设计防火标准》。
- 安全措施:设置可燃气体检测报警仪、消防系统(泡沫、干粉灭火器、消防水)、防雷防静电接地系统。对高温设备和管道进行保温防烫处理。制定严格的操作规程和应急预案。
- 环境保护:
- 废气:反应和精馏过程中产生的不凝气经收集后送火炬系统或回收处理。
- 废水:精馏塔釜残液和冲洗水经厂区污水处理站处理达标后排放。
- 废渣:废催化剂(固体酸或硫酸)进行回收或委托有资质单位处理。
- 噪声:选用低噪声设备,对高噪声设备采取隔声、消声措施。
六、消耗定额与成本估算
- 主要原料消耗定额(以1吨产品计):乙酸约0.65吨,乙醇约0.55吨,催化剂少量。
- 公用工程消耗:循环冷却水、蒸汽、电力和氮气等的消耗量根据工艺计算确定。
- 成本估算:包括原材料费、公用工程费、人工费、设备折旧和维修费等。结合市场原料价格,评析项目经济效益。
七、结论与展望
本设计采用成熟的乙醇-乙酸酯化法工艺,通过反应精馏技术提高转化率和降低能耗。车间设计包含完整的工艺流程、设备选型和安全环保措施,具备年产8万吨乙酸乙酯的生产能力,技术可行,经济合理,符合现代化工生产要求。未来可考虑进一步优化催化剂体系和分离工艺,降低能耗和排放,并向绿色化工方向发展。