醋酸乙酯(Ethyl Acetate),又称乙酸乙酯,是一种重要的有机溶剂和化工原料,广泛应用于涂料、油墨、胶粘剂、医药和食品等行业。其生产工艺设计涉及反应动力学、热力学、催化剂选择以及分离纯化等多个工程环节。本文将系统介绍醋酸乙酯的生产工艺设计流程,为相关工程技术人员和研究者提供参考。
一、反应原理与工艺路线选择
醋酸乙酯的合成主要基于酯化反应,即乙酸与乙醇在酸催化下脱水生成酯。反应方程式如下:
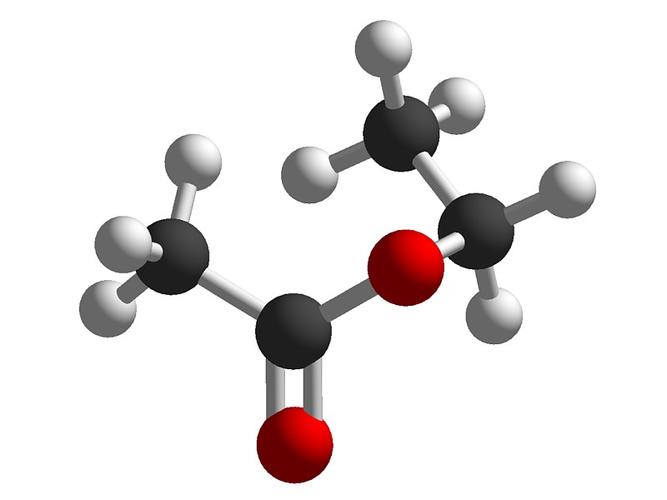
CH₃COOH + C₂H₅OH ⇌ CH₃COOC₂H₅ + H₂O
该反应为可逆放热反应,平衡常数较小,因此工业上常采用过量乙醇或移走产物水的方式推动平衡向正方向移动。常见的工艺路线包括:
- 间歇酯化法:以浓硫酸为催化剂,反应釜中间歇操作,适合小批量生产,但存在腐蚀和副反应问题。
- 连续酯化法:采用固定床或催化精馏塔,以固态酸催化剂(如离子交换树脂)连续生产,效率高,是现代主流工艺。
- 乙醇脱氢法:以乙醇为原料,经脱氢生成乙醛,再缩合、氧化得到酯,但流程复杂。
- 乙酸/乙醇酯化-加盐萃取精馏:通过加盐(如氯化钙)改变相对挥发度,实现高效分离。
综合考虑转化率、能耗和环保,目前大型装置多采用连续催化精馏工艺。
二、工艺流程设计
典型连续酯化工艺流程如下:
- 原料预处理:乙酸和乙醇按一定摩尔比(通常乙醇过量10%-20%)混合,经预热器加热至反应温度(70-90℃)。
- 反应单元:反应在催化精馏塔中进行。塔内装填强酸性阳离子交换树脂,反应与分离耦合。乙酸和乙醇从塔中部进料,塔顶采出酯-醇-水共沸物,塔底排出含少量酯的水。
- 分离与精制:塔顶馏出物经冷凝后进入分相器。因酯与水部分互溶,上层为富酯相,下层为水相。富酯相进入脱醇塔,回收过量乙醇并循环使用;塔釜得到粗酯。粗酯再经干燥塔(用无水氯化钙或分子筛)脱除微量水,最后通过精馏塔得到纯度≥99.5%的醋酸乙酯产品。
- 热集成与节能:采用双效精馏或热泵技术,利用反应热预热进料,降低蒸汽消耗。
三、关键设备设计
- 催化精馏塔:塔径根据气液负荷计算,通常采用规整填料或催化剂捆扎包。塔高需满足反应停留时间和分离理论板数要求,一般反应段高度3-5米。
- 分相器:采用卧式或立式,停留时间20-30分钟,确保两相分离。考虑界位控制,防止酯相夹带水。
- 脱醇塔与精制塔:均采用浮阀塔或填料塔。脱醇塔回流比控制在1.5-2.5,精制塔回流比2-3以确保产品纯度。
- 换热器:反应器出口冷凝器选用耐腐蚀不锈钢(316L),预热器采用板式换热器提高热回收率。
四、催化剂与操作条件优化
催化剂选择直接关联系统效率和寿命。强酸阳离子交换树脂(如Amberlyst 15)具有高活性和选择性,但耐温上限约120℃。操作条件优化包括:
- 反应温度:75-85℃,过高会导致树脂破损和副产物(如乙醚)增加。
- 醇酸摩尔比:1.1:1至1.3:1,兼顾转化率和回收能耗。
- 空速:1-3 h⁻¹,依据催化剂容量设计。
- 压力:常压至0.3 MPa,维持塔内气液流动。
通过流程模拟(如Aspen Plus),可建立反应精馏模型,采用平衡级或速率级方法,优化参数组合。
五、安全与环保设计
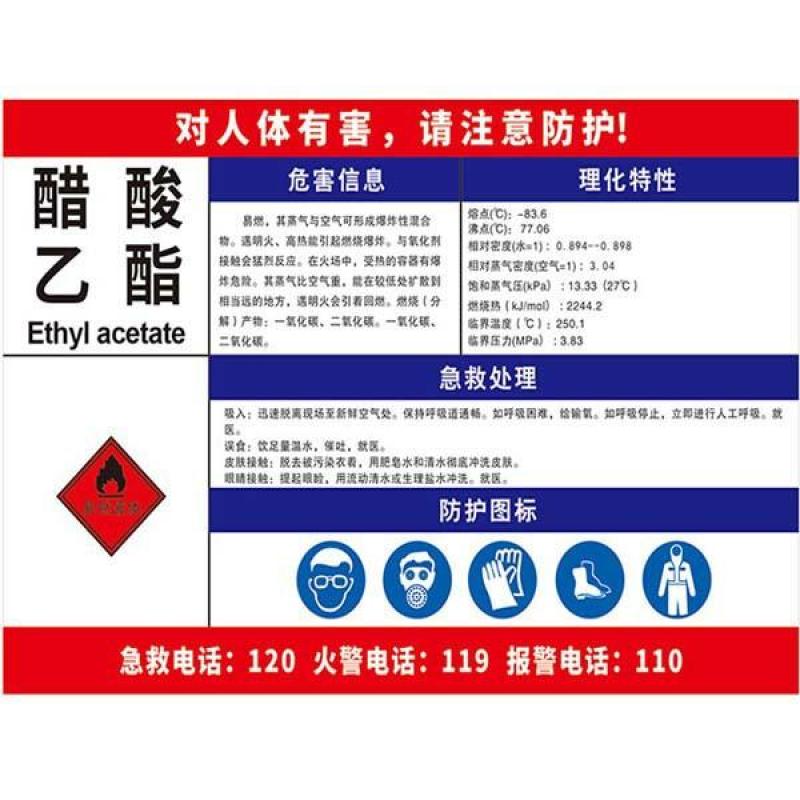
醋酸乙酯易燃(闪点-4℃),设计需符合防爆规范,电气设备选用ExdⅡBT4等级,设置可燃气体报警和氮气保护系统。环保方面,酯化废水经汽提回收有机物后,进行生化处理;废气通过冷凝和活性炭吸附达标排放。副产乙醚可作为燃料或回收。
六、技术经济分析
以年产5万吨醋酸乙酯装置为例,采用连续催化精馏工艺:
- 总投资约8000万元,其中设备投资占60%。
- 原料成本:乙酸(5000元/吨)和乙醇(6000元/吨)单耗分别约0.75吨和0.58吨,合计约7200元/吨产品。
- 公用工程:蒸汽2.5吨/吨产品,电价约300元,综合能耗成本约1000元/吨。
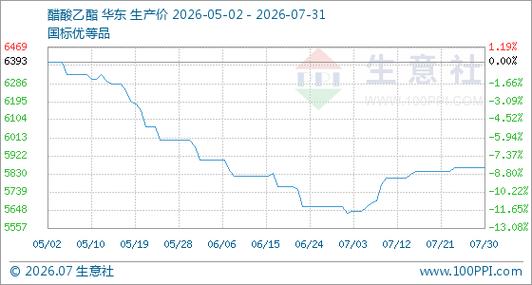
- 产品售价按8000元/吨计,年均利润约2000万元,投资回收期约5年。
提高竞争力方向:开发新型耐高温催化剂、强化热集成、提高单程转化率。
七、
醋酸乙酯生产工艺设计需综合考虑反应、分离和节能。连续催化精馏工艺因其高效率、低能耗和易放大,是当前优选方案。设计中应注重催化剂寿命、共沸物处理和本质安全。生物基乙酸和乙醇的利用将进一步推动醋酸乙酯生产的绿色化发展。